
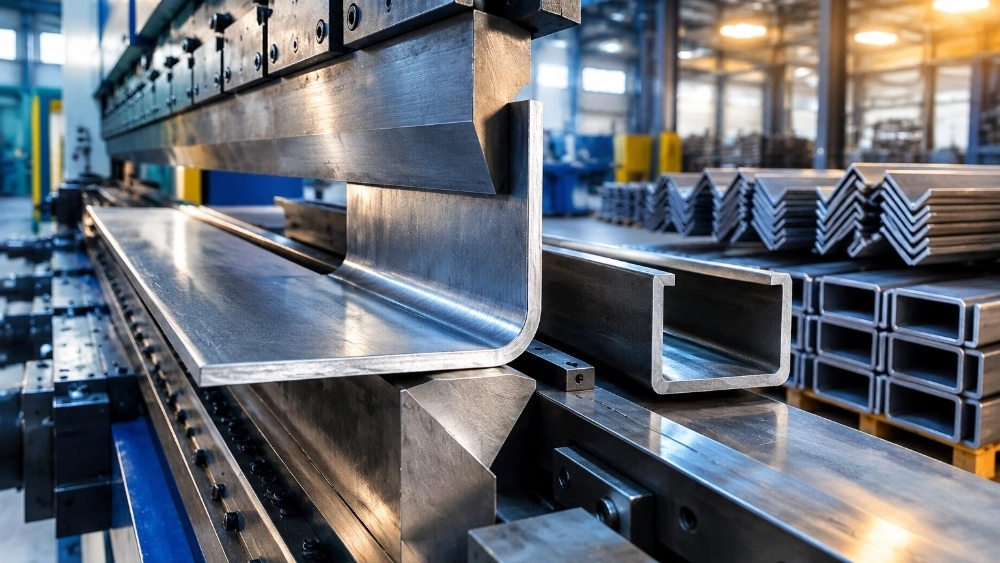
در صنایع گوناگون، از ساخت اسکلتهای فلزی و سولهسازی گرفته تا پروژههای ساختمانی، ماشینسازی و خطوط پتروشیمی، استفاده از مقاطع خمخورده فلزی نقشی کلیدی و بنیادی ایفا میکند. خمکاری ورق و پروفیل یکی از تخصصیترین عملیات شکلدهی سرد فلزات است که کیفیت نهایی سازهها را تضمین میکند. در میان انواع اشکال هندسی، فرمدهی قطعات به شکل زوایای قائمه یا مقاطع باز و بسته اهمیت ویژهای دارد. از همین رو، تقاضا برای تولید خم های L و U در شادآباد بهعنوان کانون اصلی توزیع آهنآلات و خدمات تخصصی پایپینگ و فرمدهی فلزات در تهران، همواره در بالاترین سطح ممکن قرار دارد. انتخاب مرکزی باسابقه، مجهز به تجهیزات مدرن پرس برک و بهرهمند از تجربه غنی مهندسی مانند گروه صنعتی عزیزی، تفاوتی چشمگیر در دقت زاویه، زیبایی ظاهری و دوام نهایی قطعات به وجود میآورد.
اهمیت خمکاری صنعتی در ساخت مقاطع هندسی فلزی
شکلدهی فلزات بهوسیله خمکاری فرآیندی مهندسی و حساس است که در آن بدون برادهبرداری و تغییر ساختاری شدید در متریال، قطعه فلزی تغییر شکل پلاستیک میدهد. تبدیل پلیتها و شیتهای تخت فلزی به اشکال کاربردی نیازمند شناخت دقیق از رفتار متالورژیکی فلز، جهت نورد، استحکام تسلیم و تنشهای پسماند است. زمانی که عملیات خمکاری با خطای میلیمتری انجام شود، مونتاژ نهایی سازه دچار انحراف گردیده و استحکام سازه در برابر بارهای دینامیکی و استاتیکی به شدت کاهش مییابد.
تولید قطعات سفارشی نظیر نبشیهای با ابعاد خاص یا ناودانیهای سفارشی که در بازار آهن با مشخصات عمومی تولید نمیشوند، نیازمند خدمات اختصاصی فرمدهی است. در اینجاست که نقش خمکاری با ماشینآلات مدرن و نیروهای متخصص برجسته میشود. کیفیت کار مستقیماً وابسته به ماشینآلاتی است که بر روی ورق، نیروهای کنترلشده وارد میکنند تا از پارگی یا ترکخوردگی در خط خم جلوگیری شود.
آشنایی با مقاطع خم L و کارکردهای تخصصی آن
مقطع خم L که در اصطلاح عمومی به آن خم نبشی یا خم نود درجه گفته میشود، یکی از پرمصرفترین فرمهای هندسی در پروژههای صنعتی و ساختمانی است. این مقطع معمولاً شامل دو باله عمود بر هم با زاویه نود درجه است؛ هرچند بسته به طراحی سازه، این زاویه میتواند باز یا بسته نیز باشد.
ویژگیهای فنی مقطع خم L
خم L به عنوان تقویتکننده گوشهها، ستونها و سطوح سازهای به کار میرود. ایجاد خط خم صاف و بدون اعوجاج، توزیع متقارن تنش و رعایت تناسب بین ضخامت ورق و شعاع خم از فاکتورهای کلیدی در ساخت این مقطع به شمار میروند. اگر شعاع سنبه کمتر از حد استاندارد باشد، الیاف بیرونی ورق در ناحیه خم دچار کشیدگی بحرانی شده و با پدیده ترک مواجه میشوند؛ موضوعی که مهندسان مجرب به آن اشراف کامل دارند.
موارد مصرف مقطع L در پروژههای گوناگون
از مهمترین کاربردهای مقطع خم L میتوان به موارد زیر اشاره نمود:
- اتصال ستونها به پایههای فلزی و تقویت محل تقاطع اجزا
- ساخت فرمها و فریمهای درب، پنجره و پانلهای دیواری
- استفاده در صنایع ماشینسازی سنگین و سبک به عنوان شاسی رابط
- پایهگذاری داکتها و نگهدارندههای لوله و تاسیسات مکانیکی
- مصارف عمرانی نظیر قالببندی بتن و ساخت درزهای انبساط
مشخصات فنی و کاربرد مقطع خم U در صنایع مختلف
مقطع U شکل یا کانال فلزی، از دو بال موازی و یک جان یا سطح صاف میانی تشکیل شده است. ساخت این مقطع پیچیدگی بیشتری نسبت به فرم نبشی دارد؛ زیرا دو خط خم متوالی با دقت بسیار بالا و فاصلهگذاری میلیمتری باید بر روی یک ورق اعمال شود.
کنترل تقارن و زوایا در خم U
در جریان تولید مقطع U، فاصله میان دو باله، موازی بودن اضلاع و یکنواختی عرض جان مقطع از الزامات کیفی اساسی محسوب میشوند. پدیده بازگشت فنری در خمکاری ورقهای ضخیم یا فولادهای آلیاژی میتواند فاصله دو بال را تغییر دهد. تنظیم کورس دستگاه پرس و اعمال زاویه پیشفرض برای خنثیسازی اثر برگشت فنری، مهارتی تخصصی است که دقت نهایی مقطع U را مشخص میسازد.
موارد استفاده مقطع U در صنعت
- ساخت ریلهای کشویی صنعتی و کرکرههای فوق سنگین
- کانالهای عبور کابلهای برق و خطوط انتقال تاسیسات صنعتی
- قاببندیهای صنعتی و صفحات پایه برای نصب موتورها و پمپها
- ساخت چارچوبهای اصلی واگنسازی و کفی کامیونها
- تولید ساپورتهای نگهدارنده سقفهای کاذب و والپستهای ساختمانی
مزایای بازار شادآباد برای خدمات خمکاری و شکلدهی
شادآباد واقع در جنوب غرب تهران، بیشک بزرگترین و شناختهشدهترین قطب بازرگانی و صنعتی فولاد در کشور است. تمرکز بیشمار بنگاههای توزیع متریال خام در کنار کارگاههای فوق تخصصی تراشکاری، برشکاری و خمکاری، یک اکوسیستم تولیدی منحصربهفرد را پدید آورده است.
دسترسی بیواسطه به انواع ورقهای روغنی، گالوانیزه، سیاه، اسیدشویی، آلومینیوم و استنلس استیل در گریدهای مختلف سبب میشود هزینههای مربوط به جابهجایی و کرایه بار به شکل چشمگیری کاهش یابد. انجام فرآیندهای فرمدهی و خمکاری در این کانون صنعتی سرعت چرخه ساخت پروژهها را دوچندان کرده و امکان بازرسی حضوری قطعات حین فرایند خم را برای کارفرمایان مهیا میسازد. به همین دلیل، تمرکز بر روی خدمات فرمدهی فلزات در بازار آهن شادآباد همواره انتخاب اول پیمانکاران، طراحان صنعتی و مهندسان سازه است.
فرآیند مهندسی تولید خم های L و U در شادآباد
عملیات شکلدهی حرفهای شامل مراحل محاسباتی و اجرایی متعددی است که عدم توجه به هر یک میتواند به ضایعات شدن متریال منجر شود. در ادامه، روند مهندسی این فرآیند بررسی شده است:
گام اول: بررسی و آنالیز نقشه فنی
پیش از شروع کار، نقشههای اجرایی توسط کارشناسان بازبینی میشوند. ابعاد جان، بالها، ضخامت ورق و نوع متریال تحلیل گردیده و میزان تار خنثی و ضریب تصحیح خم به دقت محاسبه میشود تا ابعاد برش ورق تخت دقیقاً متناسب با اندازه مورد نیاز پس از خمکاری باشد.
گام دوم: برشکاری دقیق شیتها
ورقهای بزرگ ابتدا متناسب با طول و عرض گسترده قطعه برش داده میشوند. استفاده از گیوتینهای مدرن و برشهای هیدرولیکی با لبههای بدون پلیسه و صاف، کیفیت نهایی خطوط خم L و U را تضمین میکند. هرگونه انحراف در گونیایی شیت اولیه در ابعاد نهایی مقطع خمشده منعکس خواهد شد.
گام سوم: انتخاب قالب، سنبه و ماتریس مناسب
متناسب با ضخامت ورق و شعاع انحنای مورد نظر، ابزار دقیق قالببندی انتخاب میشود. دهانه ماتریس باید با توجه به ضخامت متریال محاسبه گردد؛ زیرا دهانه ماتریس نامناسب موجب افزایش نیروی مورد نیاز پرس و در نتیجه صدمه به بافت فلز و ایجاد خشهای عمیق روی سطح ورق میشود.
گام چهارم: اعمال فشار هیدرولیک و شکلدهی
اپراتور متخصص با تنظیم گیجهای اندازهگیری و تکیهگاههای دقیق دستگاه، شیت را در زاویه تعیینشده قرار میدهد. سپس تیغه سنبه با تناژ مهندسیشده پایین آمده و ورق را به داخل دهانه ماتریس هدایت میکند تا فرم L یا فرم U با دقت بالا شکل گیرد.
متریالهای پرکاربرد در خمکاری صنعتی
خمکاری بر روی طیف وسیعی از فلزات انجام میپذیرد و رفتار هر آلیاژ در برابر تنش خم متفاوت است:
- ورقهای فولادی کربنی (سیاه و روغنی): ورقهای معمولی نظیر فولاد ساختمانی با توجه به داکتیلیته مناسب، رفتاری قابل پیشبینی در خمکاری از خود نشان میدهند و در ضخامتهای گوناگون جهت ساخت سازههای ساختمانی و صنعتی مصرف دارند.
- ورقهای گالوانیزه: به دلیل وجود لایه محافظ روی، فرآیند خمکاری باید به نحوی تنظیم شود که پوشش گالوانیزه در اثر کشش دچار پوستهپوسته شدن و ترکخوردگی نشود.
- ورقهای استنلس استیل: به دلیل استحکام کششی بالا و قابلیت سختشوندگی شدید تحت کرنش، نیازمند اعمال تناژهای بسیار بالاتر و استفاده از ابزارهای ضدسایش هستند.
- ورقهای آلومینیومی: وزن سبک و چکشخواری خوبی دارند اما در صورت عدم رعایت شعاع انحنای مناسب، پتانسیل بالایی برای ایجاد شکست در امتداد دانه دارند.
چالشهای فنی در فرآیند تولید خم های L و U
خمکاری فلزات فراتر از فشردن یک سنبه بر روی ورق است. در این مسیر چالشهای فنی پیچیدهای وجود دارد که تنها کارگاههای پیشرفته با کادر باتجربه توانایی غلبه بر آنها را دارند:
پدیده بازگشت فنری و مقابله با آن
هنگامی که بار پرس از روی ورق برداشته میشود، لایههای بیرونی و درونی به دلیل الاستیسیته به مقدار کمی تمایل به بازگشت به حالت اولیه دارند. این پدیده زاویه واقعی را از زاویه نامی دور میکند. برای جبران این اثر، باید با خمکاری بیش از حد مجاز، زاویه نهایی را پس از رهایش بار به شکل کامل در نود درجه یا زوایای مد نظر فیکس کرد.
اعوجاج طولی و پیچیدگی ورق
در خمکاری قطعات طویل با ضخامتهای ناهمگون یا طولهای بالا، خطر پیچش جانبی و ناپایداری فرم ورق وجود دارد. برای پیشگیری از کمانش جانبی، سیستم نگهدارنده ورق و کلمپهای دقیق هیدرولیکی ضروری هستند.
اثر ضخامت و جهت الیاف نورد
جهت نورد ورق در کارخانه تولید فولاد یک فاکتور اساسی است. چنانچه خط خم موازی با جهت نورد ورق اعمال گردد، احتمال پارگی به بیشترین میزان ممکن میرسد. مهندسان زبده همواره خطوط خم را متقاطع یا عمود بر امتداد الیاف ورق تنظیم میکنند تا انعطافپذیری قطعه در منطقه پلاستیک به بالاترین میزان خود برسد.
نقش تکنولوژی پرس برک در دقت هندسی قطعات
ماشینهای پرس برک ستون فقرات خدمات فرمدهی فلزات هستند. تجهیزات قدیمی به صورت دستی و با تکیه بر خطکشهای مکانیکی تنظیم میشدند که همواره درصدی از خطای انسانی را به همراه داشتند. در مقابل، دستگاههای مدرن هیدرولیک مجهز به حسگرهای الکترونیکی و سیستمهای کالیبراسیون دقیق زوایا هستند. این ماشینآلات با کنترل پیوسته فشار و زاویهسنجی لحظهای، تولید قطعات سری را با کمترین میزان تلورانس امکانپذیر میسازند. با بهکارگیری این فناوری، ساخت قطعات فرم L و U با تقارن مطلق و در ابعاد هندسی وسیع بدون تغییر در هندسه ورق انجام میشود.
مزیتهای رقابتی گروه صنعتی عزیزی در ارائه خدمات خمکاری
در میان صدها مجموعه فعال در عرصه شکلدهی فلزات در تهران، گروه صنعتی عزیزی بهعنوان نامی درخشان و تخصصی در حوزه خدمات فرمدهی، برشکاری و تولید خم های L و U در شادآباد شناخته میشود. این مجموعه توانسته است با تکیه بر مؤلفههای زیر، رضایت گسترده صنایع بزرگ و کارفرمایان را جلب نماید:
- دانش فنی روز و سالها تجربه اجرایی: شناخت عمیق از متالورژی ورقهای فلزی و رفتار فیزیکی آلیاژها موجب شده تا پیچیدهترین پروژههای فرمدهی بدون نقص اجرا گردند.
- ماشینآلات دقیق و پرقدرت: بهرهگیری از تجهیزات پرس برک با تناژهای سنگین و توان فرمدهی ضخامتهای بالا، محدودیتهای ساخت را برطرف کرده است.
- دقت ابعادی فوقالعاده: تضمین زوایای بدون خطا و اجرای دقیق تلورانسهای هندسی مطابق با نقشههای فنی ارائه شده توسط مشتریان.
- تحویل سریع و مدیریت زمان: استقرار در موقعیت راهبردی بازار شادآباد، امکان تسریع در تأمین مواد اولیه، انجام فوری عملیات و ارسال بیدرنگ قطعات را به همراه دارد.
- کنترل کیفیت چندمرحلهای: تمامی قطعات پیش، حین و پس از عملیات شکلدهی توسط مهندسان کنترل کیفی از حیث تقارن، زاویه و سلامت سطحی ورق مورد ارزیابی دقیق قرار میگیرند.
تمرکز بر پاسخگویی به تقاضاهای ویژه، توانایی ساخت مقاطع طویل با ابعاد نامتعارف و ارائه راهکارهای فنی در نحوه چیدمان و خم ورق، از جمله شاخصههایی است که گروه صنعتی عزیزی را به شریکی مطمئن برای پروژههای صنعتی خرد و کلان مبدل ساخته است.
معیارهای انتخاب مرکز معتبر خمکاری در بازار آهن
برای انتخاب یک مجری مطمئن در زمینه شکلدهی مقاطع فلزی، توجه به پارامترهای زیر از اهمیت بنیادین برخوردار است:
- تجهیزات و ابزارآلات متنوع: در اختیار داشتن مجموعهای کامل از قالبهای سنبه و ماتریس در شعاعهای مختلف برای پاسخ به ضخامتهای گوناگون.
- پیشینه کاری در پروژههای صنعتی: دارا بودن سوابق درخشان در تحویل موفق قطعات به پروژههای ساختمانی، نیروگاهی، صنایع سنگین و مخزنسازی.
- مشاوره فنی پیش از تولید: ارزیابی نقشه متریال و راهنمایی کارفرما پیرامون اصلاح ابعاد یا تعیین بهترین جهت خم برای جلوگیری از شکستگی ورق.
- تعهد به زمانبندی پروژه: برنامهریزی منظم برای پیشگیری از تاخیر در تحویل محمولههای پرحجم و حفظ زنجیره تأمین خطوط تولید مشتریان.
مجموعهای که این استانداردها را به طور پیوسته حفظ کند، آرامش خاطر پیمانکاران را از بابت استحکام، دوام و زیبایی ظاهری اسکلتها و قطعات نهایی فراهم میآورد.
چشمانداز توسعه و کاربردهای نوین مقاطع فرمدار
با پیشرفت علوم مهندسی، معماری مدرن و سازههای پیچیده فضاکار، استفاده از مقاطع فلزی استاندارد بازار محدودتر شده و تقاضا برای ساخت مقاطع سفارشی با زوایای غیرمعمول و ابعاد هندسی دقیق فزونی یافته است. فرآیندهای بهینهسازی وزن سازهها به مهندسان دیکته میکند که به جای استفاده از تیرآهنها و ناودانیهای نورد گرم سنگین، از ورقهای فرمخورده L و U با ضخامتهای سبکتر و مقاومت مقطع بالاتر بهرهبرداری نمایند.
این تحول فناورانه اهمیت خدمات خمکاری دقیق را چندین برابر میکند. آینده خطوط تولید در گروی دقت ابعادی، کاهش دورریز ورق و حذف هرگونه بازکاری در پایپینگ و مونتاژ است. توسعه تجهیزات مدرن در شادآباد بستری فوقالعاده برای تمام صنعتگران فراهم آورده تا مرزهای طراحی خود را گسترش داده و طرحهای پیچیده را به قطعاتی مستحکم، بادوام و کاملاً کاربردی تبدیل کنند.